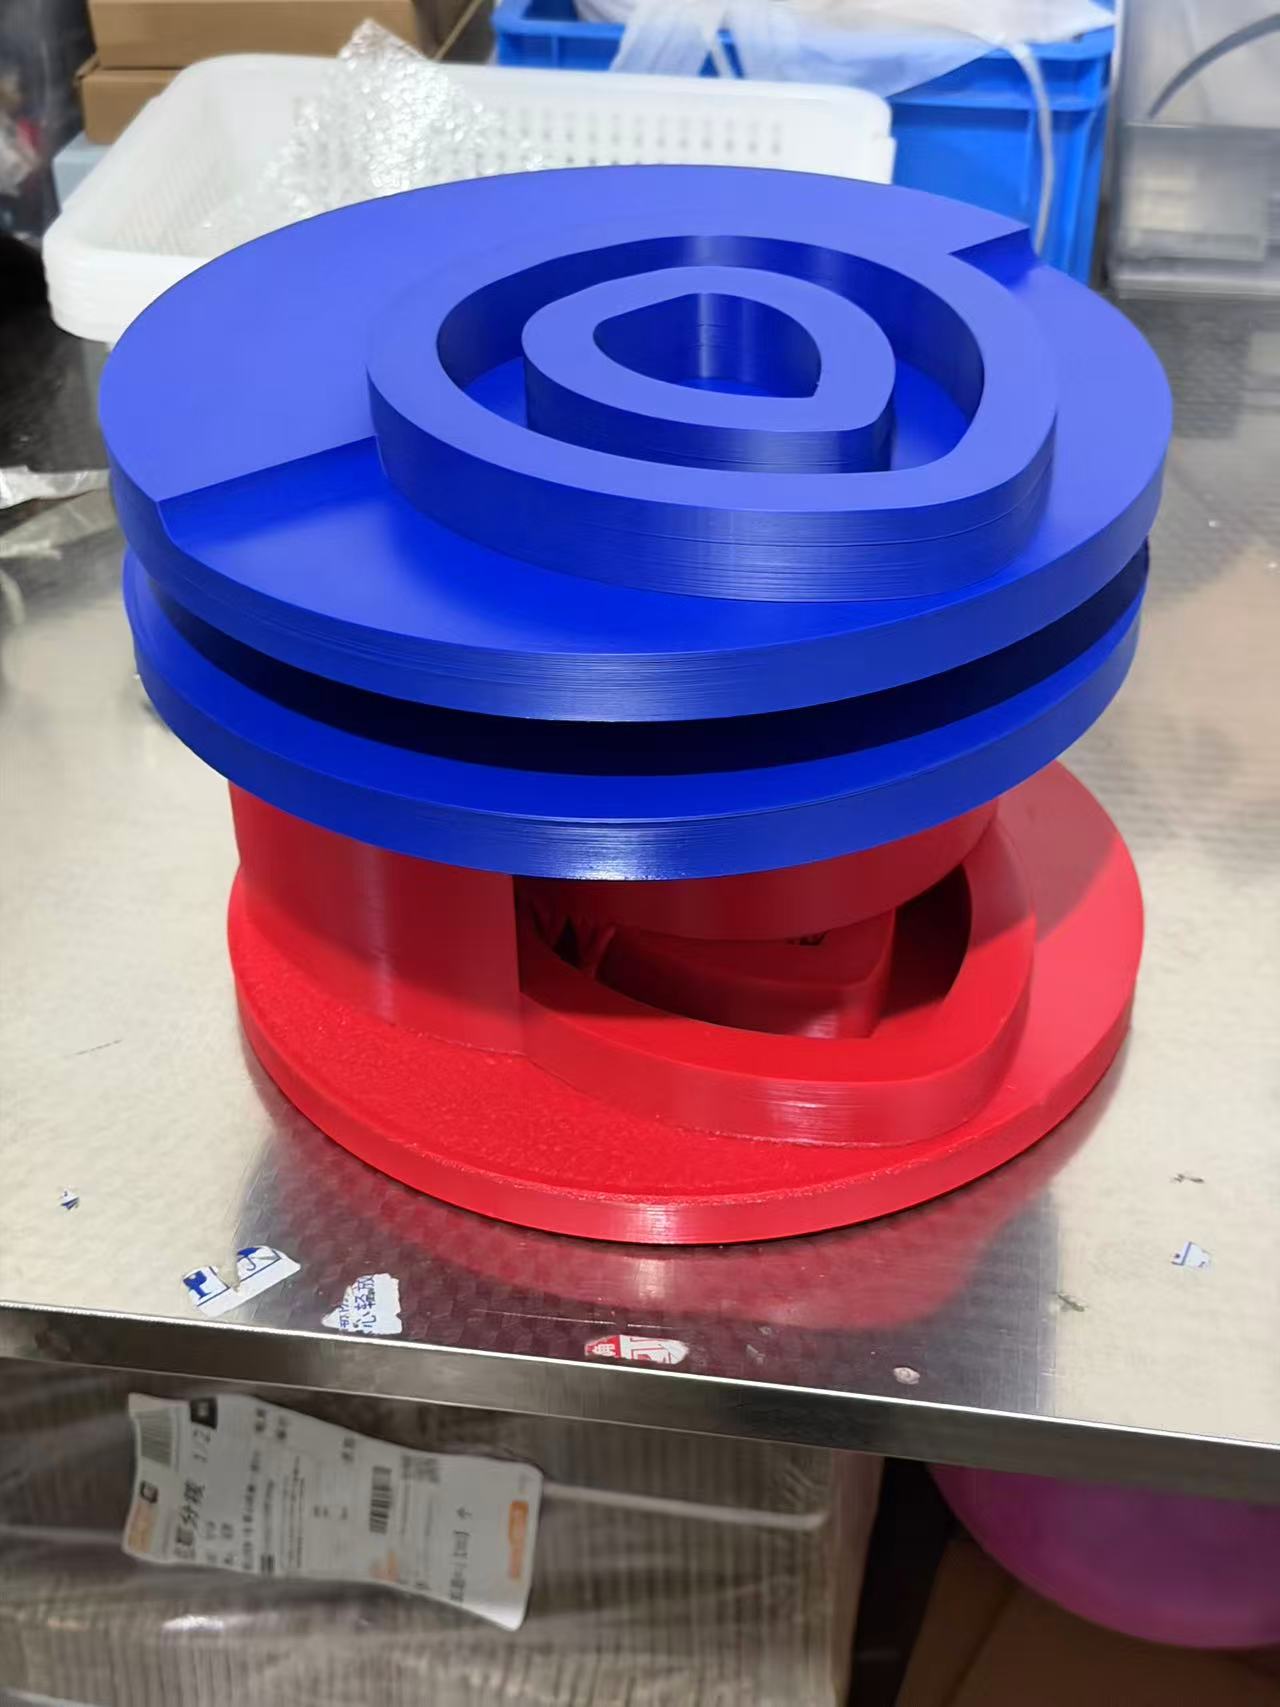
高强度3D打印结构件:聚碳酸酯PC打印选材指南
有些客户的要求一句话就能感受到分量:"这个件要扛住 50 公斤拉力""电机座上这几个螺丝不能滑""被门夹了不许碎"——PLA、PETG 顶不住,金属又小题大做。这时候 FDM 家族的天花板选手登场:PC 聚碳酸酯,就是防弹玻璃同种材料。
一、强度定位:打印塑料里的重量级选手
行业实测里,PC 的冲击吸收能到 9 焦耳级——对比 PLA 约 2.3、PETG 约 4.8、PA6-CF 约 7.5,PC 是纯塑料里最抗砸打的梯队;耐热约 110~130℃ 也是 FDM 常见料里的第一档;本征阻燃等级好。缺点同样明显:打印温度 260~300℃、极易吸潮、翘边倾向大——属于"材料性能白给,打印门槛收租"的典型,家用机很难伺候。
| 需求 | 方案 | 每克单价 |
|---|---|---|
| 抗砸抗摔的结构件(工具壳、护罩) | PC | 0.40 元 |
| 要上螺丝、反复受力的安装座 | PC(螺纹握着力强) | 0.40 元 |
| 耐热件(热源附近 100℃ 上下) | PC / PA6-CF | 0.40 / 0.80 元 |
| 既要刚又要轻还要抗冲击 | PA6-CF(刚度占优) | 0.80 元 |
| 透明高强件 | PC 可打但层纹影响透光,精密透明件走树脂思路 | — |
PC 和 PA6-CF 是打印结构件的"左右手":要韧要抗砸选 PC,要纲要轻量选 PA6-CF——受力方式决定材料,不是价格高低。
二、为什么我们建议 PC 件直接代工
PC 打印有三道坎:烘料(吸潮后强度骤降、表面起泡,需 80℃ 以上干燥数小时)、高温腔体(喷口 280℃+、床温 100℃+,还要恒温腔防翘边)、参数经验(速度、回抽、冷却都得单独调)。为几个件凑齐这套设备的钱,够代工几百件。我们机群常年恒温烘料专线,PC 件按 0.40 元/克 +20% 工艺费计——一个 45 克的电机安装座含费约 22 元。
三、PC 件设计三建议
①厚壁优于高填充:受力的关键截面给足 3mm 以上实体壁,比拉高填充率更有效;②螺丝位预埋铜螺母:PC 可以热压嵌件,反复拆装不滑丝——这是"螺丝不能滑"需求的正解;③圆角!所有内转角加 R(薄壁断裂几乎都发生在尖角,见薄壁话题)。图纸传秒报价选 PC 出价;结构复杂的可让工程师看一眼再定方案。
洪川点评
PC 是那种"平时用不上、用上就救命"的材料。判断标准很干脆:当你开始担心'这个件会不会断',就该直接谈 PC 或 PA6-CF 了——为强度纠结的时间成本,往往比每克多两三毛贵得多。
有模型要打印?上传图纸 10 秒出价
PLA / PETG / ABS / ASA / 碳纤维 / PC / TPU / 光固化树脂全覆盖,自营工业打印机群当天排产发货。