填充率是什么:为什么3D打印件又轻又结实
很多人第一次看报价单会疑惑:一个明显是塑料疙瘩的模型,怎么用料比我估的少一半?答案藏在切片软件的一个参数里——填充率。它是 3D 打印"又轻又结实"的全部秘密,也是按克计价的报价单为什么经常低于你直觉的原因。这篇全部说明白,顺便告诉你什么时候该加、什么时候纯属浪费钱。
一、打印件内部本来就是空的
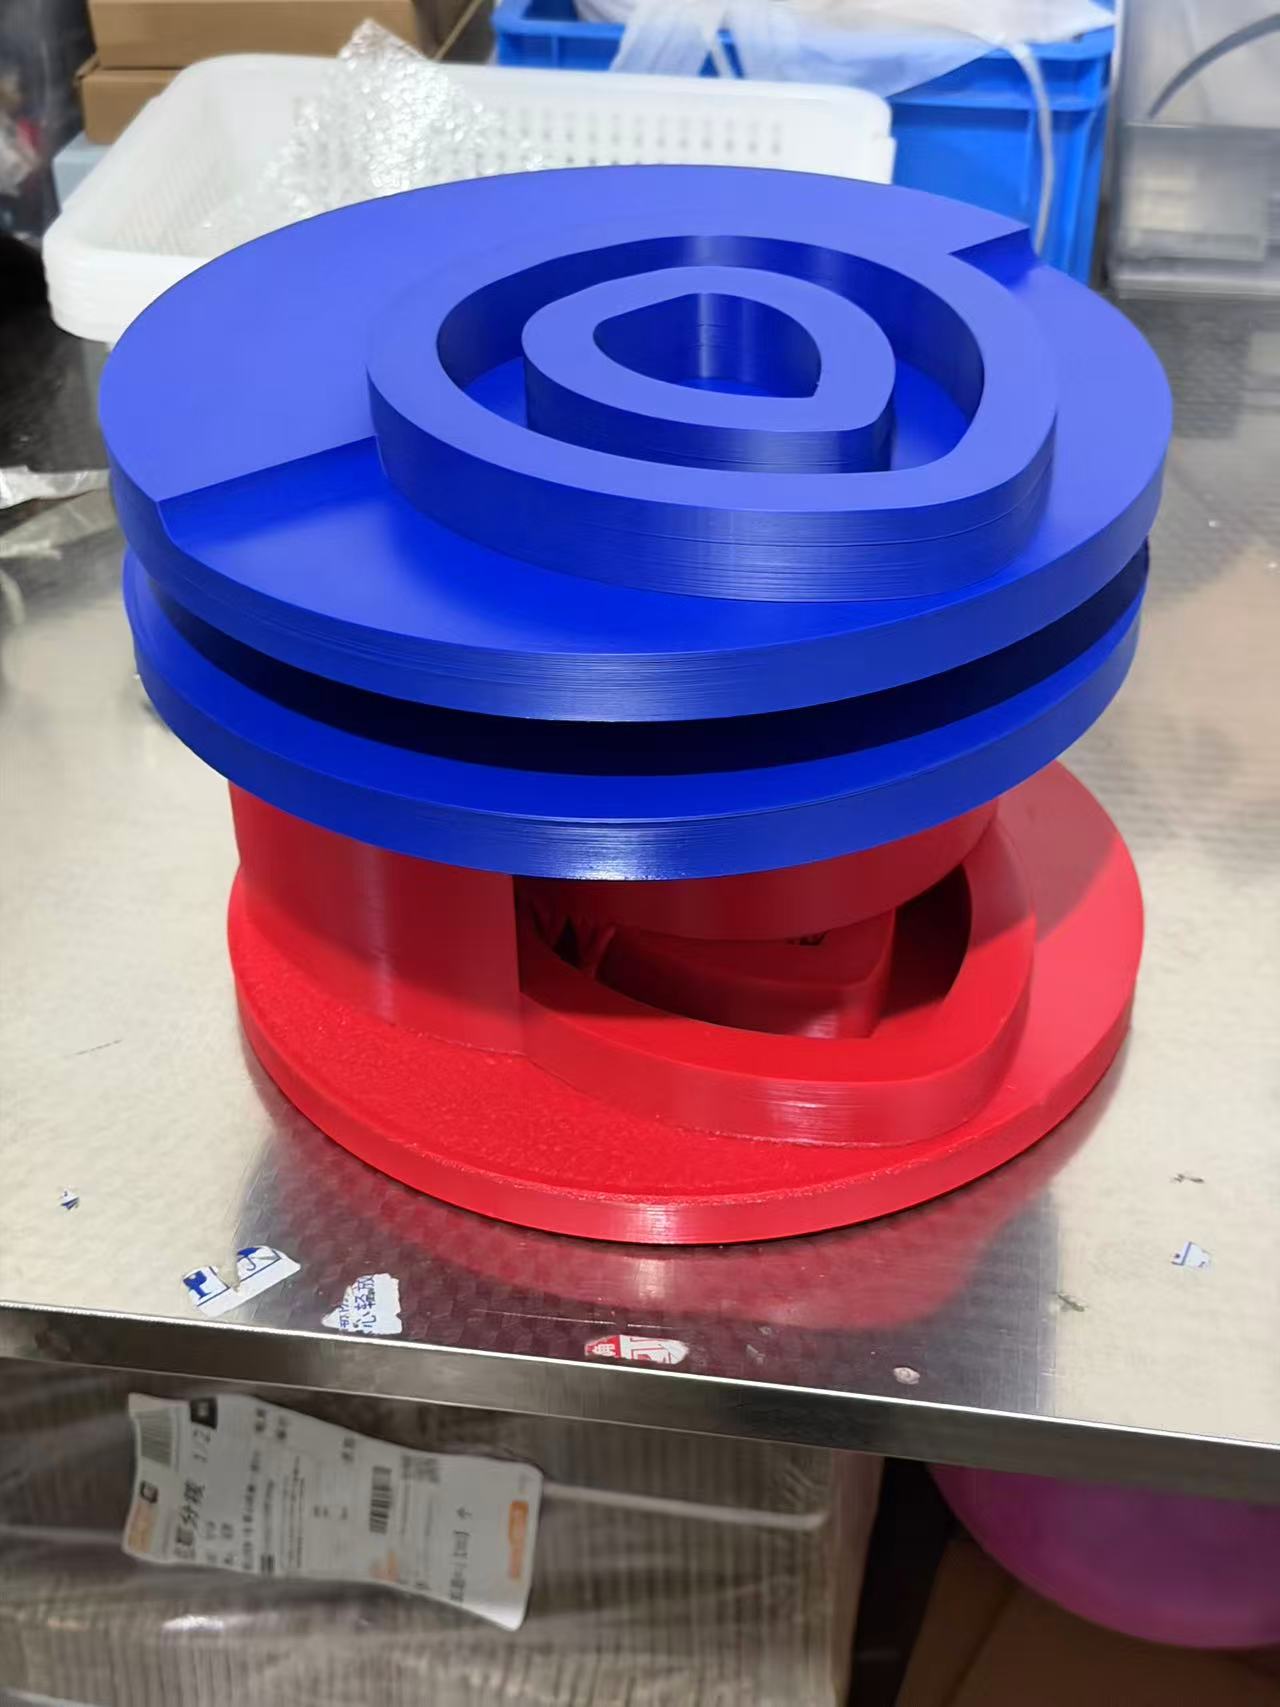
FDM 打印不会把零件打成实心砖块,而是外圈打若干层"壁"(一般 3~4 圈,负责外观和大部分强度),内部按网格状骨架填充。填充率指的就是内部网格占整体体积的比例。常规外观件、轻载件默认 15% 左右——也就是内部 85% 是空气。这就是为什么一个 100 立方厘米的模型实际只有二十几克:报价按实际克重来,空气不收费。行业里按"体积"估价的渠道,恰恰是把空气也卖了钱。
二、强度并不是越高越好的直线
这是最大的误区:填充率从 15% 提到 40%,抗弯强度提升明显;但 从 50% 提到 100%,强度收益非常有限,费料和打印时间却翻倍。原因是 FDM 件的断裂大多发生在层与层之间的结合面,而不是填充网格上——网格再密,层间强度还是那个层间强度。真正聪明的加强顺序是:先加壁(圈数)、再挑填充图案、最后才提填充率。
| 场景 | 推荐填充 | 说明 |
|---|---|---|
| 展示件、模型、教具 | 10~15% | 最省,够拿够摆 |
| 功能壳、支架、日常件 | 15~25% | 常规默认档 |
| 受力结构件、无人机机臂 | 30~50% + 4圈以上壁 | 配合 PA6-CF 等工程料 |
| 实心口径(需明示) | 100% 直线填充 | 机加工感、可攻丝、配重件 |
填充率不是"越实越稳":从 15% 到 30% 买的是强度,从 60% 到 100% 买的基本是寂寞和账单。
三、图案有讲究:网格、陀螺仪还是直线
同样的百分比,网格排法不同,性格完全不同。普通网格最省时间;陀螺仪(Gyroid)图案各向受力均匀、还能一边打印一边散热,是受力件常客;直线填充则用在实心口径上——我们接"实心件"需求时统一执行 100% 直线填充(真实心,不是虚高百分比),适合后续要钻孔、攻丝、当配重的件(想直接在打印件上装螺丝?三种做法各有讲究,见打印件装螺丝指南)。日常报价默认按 15% 左右口径估料,有特殊受力需求在下单备注写清楚,师傅按用途调工艺。
四、大件减重还有一招:抽壳
超过半公斤的大件,如果内部本来就是封闭空腔,可以进一步抽壳——把厚壁挖成双层薄壁加低填充,克重常常能砍掉三分之一。注意两点:抽壳要在建模阶段预留排料孔思路,以及薄壁下限仍受 0.6 毫米工艺门槛约束(详见《壁厚避坑指南》——同批已上线)。拿不准自己的件该用什么填充口径?上传模型后备注用途,报价会按真实工况给方案,而不是一套默认值打天下。
洪川点评
填充率是外行和行内人报价差距的核心来源之一。行内人问三句:壁几圈、填充多少、什么图案——三句问完,对方是不是按克实报立刻现形。我们全线报价单都按切片实际克重回款,填充参数透明可查,一分钱对应一分料,这是按克计价敢写在页面上的底气。
有模型要打印?上传图纸 10 秒出价
PLA / PETG / ABS / ASA / 碳纤维 / PC / TPU / 光固化树脂全覆盖,自营工业打印机群当天排产发货。