机加工一件一千二,打印一件一百五:什么时候该换CNC
经常有客户发来图纸问:"这个件你们能不能 CNC 加工?"我们不接 CNC,但这个问题值得认真回答:3D打印和CNC加工不是谁替代谁,而是各管一段。同样一件小支架,机加工报一千二,打印一百五;可换一个件,机加工五十拿下,打印反而做不了。差在哪?这篇把两者的分工界线摊开讲清,帮你在询价前就心里有数。
两个工艺各自靠什么赚钱
先看钱花在哪,界线自然就清楚了。CNC 是"减法":从一块金属或塑料坯料上车掉多余部分。费用结构是编程、装夹、对刀三道固定流程,加上机床工时费——一件和一百件,这三道流程都省不掉,所以单件贵、批量摊薄后迅速变便宜。
3D打印(我们主做的 FDM)是"加法":一层一层堆料,切片文件替代了编程装夹,费用基本只跟克重走,一件起做没有起订门槛。参考量级:三轴机床市场工时费普遍每小时 80~200 元、五轴 200~500 元,铝坯料按块买;而 PA6-CF 打印含损耗折合每克不到一块钱,一个 80 克的功能件材料成本几十元封顶。
成本结构不同,两条价格曲线就是交叉的:数量越少、结构越怪,打印越占优;数量越大、越要求金属属性和精度,CNC 越占优。先把两者的"体质"对照清楚,后面用真实场景把交叉点算给你看。
| 维度 | 3D打印(FDM) | CNC 加工 |
|---|---|---|
| 费用大头 | 材料克重 | 编程装夹 + 机床工时 |
| 上线准备 | 切片文件,当天上机 | 编程、装夹、对刀,数天起 |
| 形状自由度 | 内腔曲面随便来 | 受刀具可及性限制 |
| 尺寸精度 | ±0.2~0.4mm | ±0.02~0.05mm |
| 批量成本下降 | 慢(近似线性) | 快(固定流程被摊薄) |
单件看打印,批量看切削:固定流程摊到一件上是三千、摊到一千件上是三块——CNC 和打印的差价,本质是"流程费摊销"的差价。
这四类件,打印明显更合适
一是单件定制的小工装配件。定位治具、防护罩、异形把手,就做一两件还要完全贴合现有产品——这是打印的主场,费用账详见《3D打印夹具治具实战》。
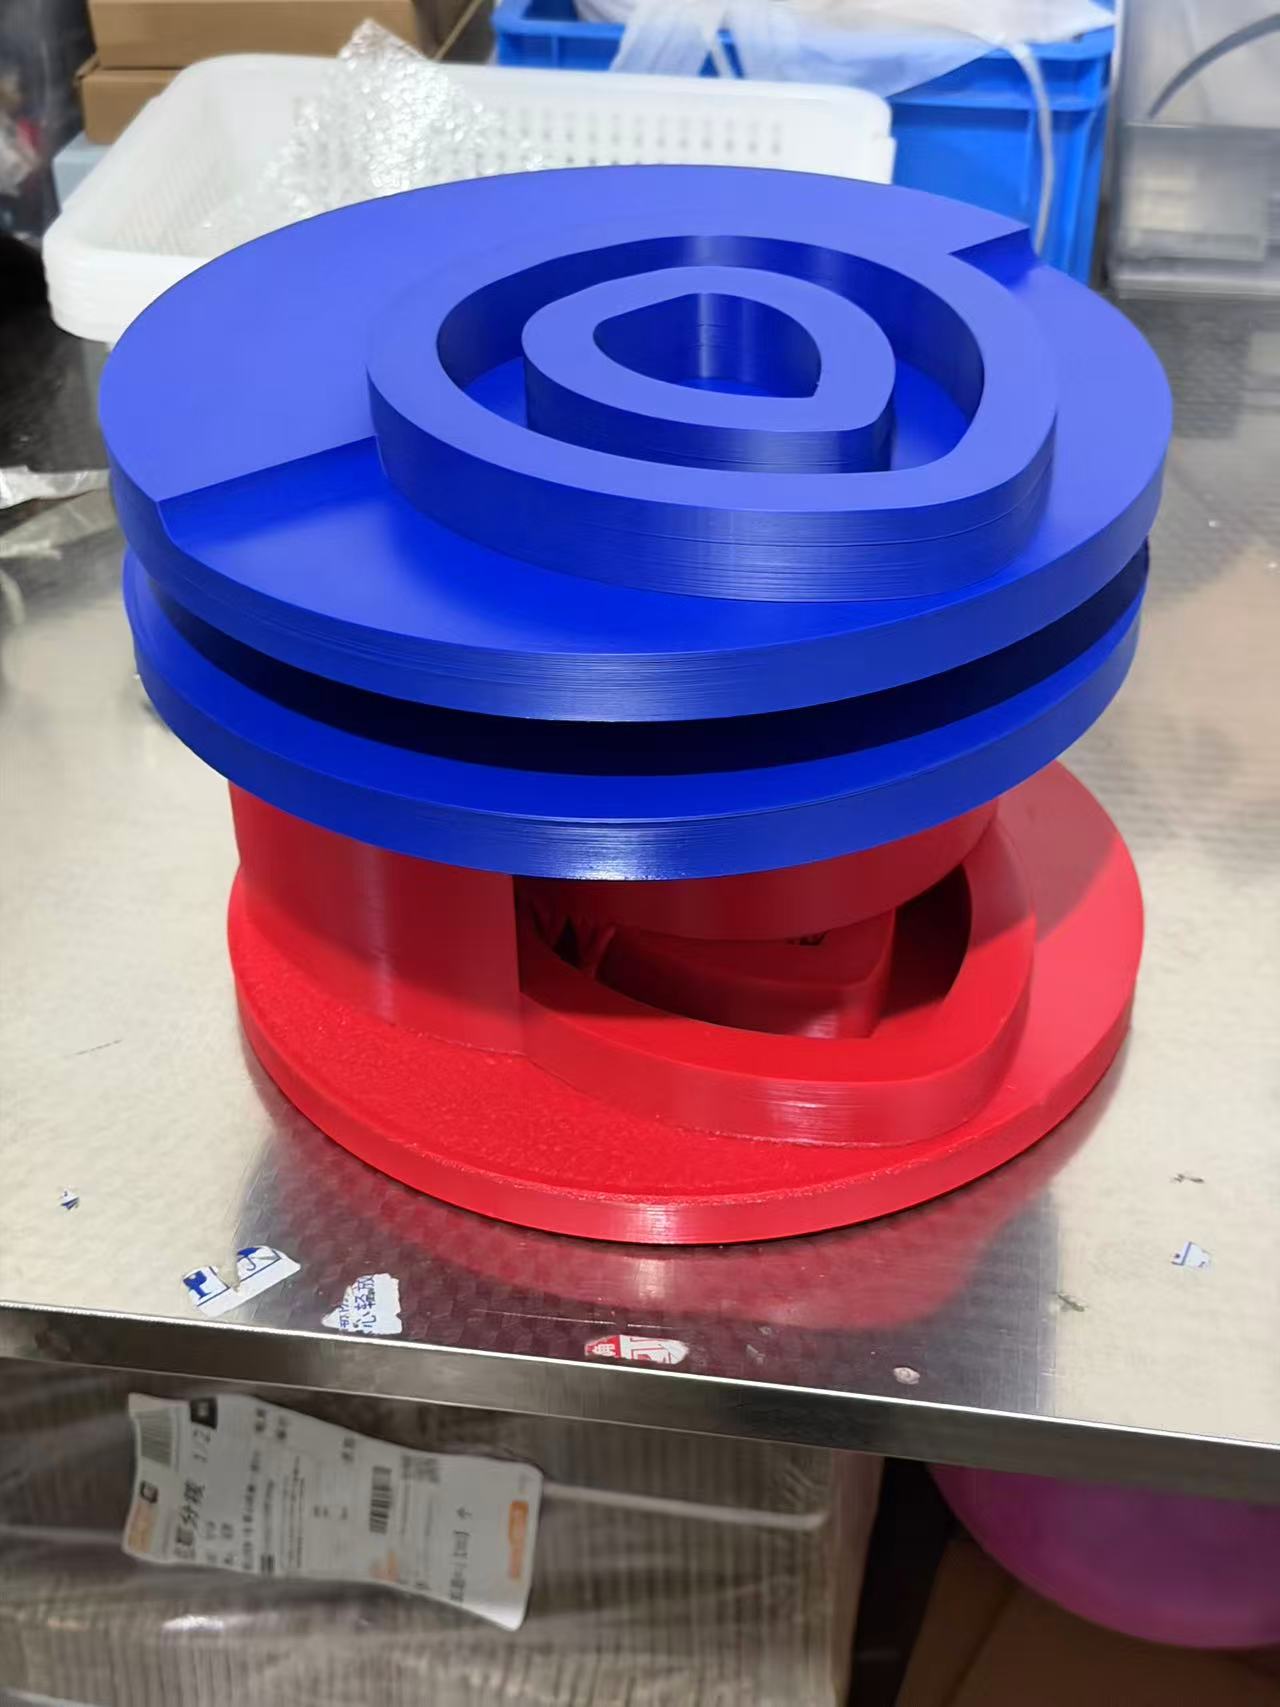
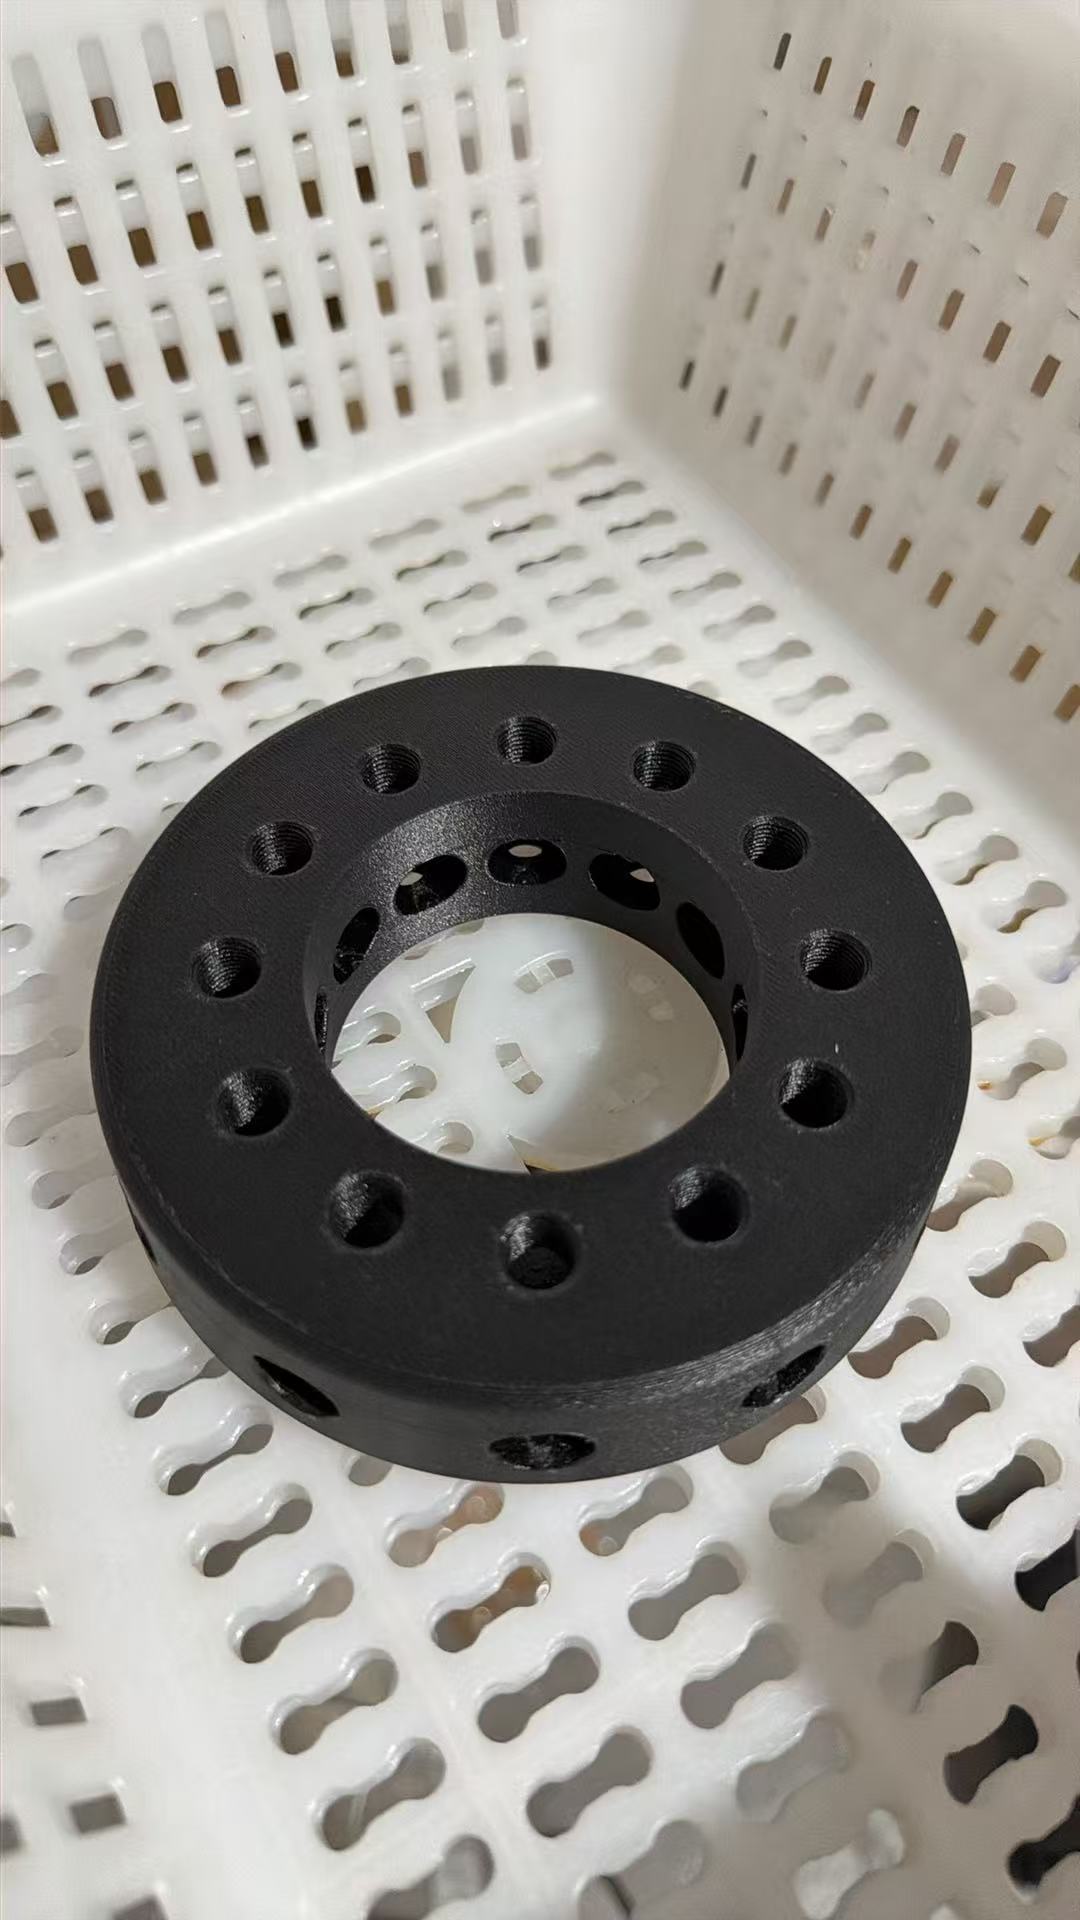
二是复杂几何。内腔、流道、曲面、点阵晶格、交叉梁,CNC 刀具伸不进去或者要五轴多次装夹,打印对形状几乎不额外收钱。车间刚出的一批电机环形件,双圈孔带薄壁法兰,CNC 要翻面装夹加专用夹具,打印一版排盘直接成型。
三是"要塑料的性能、不要金属的重量"。PA6-CF 碳纤维尼龙刚性接近部分金属、重量只有其五分之一,还绝缘、不锈蚀。无人机支架、治具滑座这类减重场景,打印是正解(铝件替代的完整成本账见《铝件能改3D打印吗》),找 CNC 反而多花了铝料和阳极氧化的钱。
四是急件。CNC 外协排队加加工一周起步,打印当天上机,常规件次日发货。改版场景更明显:CNC 改版重走一遍流程,打印只改文件重切。
这四类件,请直接找 CNC
一是必须用金属的。结构承力件、耐高温件(发动机周边、加热腔内)、需要电镀或焊接的——塑料就是塑料,嵌金属螺纹套能补局部耐磨,但补不了整体强度。我们不打金属,这类件该找谁就找谁,别互相耽误。
二是精度要求到丝的。配合面公差 ±0.05mm 以内、螺纹通规级、轴孔配合件,CNC 轻松做到;FDM 的标准口径是层高 0.2mm、尺寸精度一般 ±0.2~0.4mm,装配位可以在设计阶段预留间隙、或者靠铰孔扩孔补救,但硬公差别硬来,打印凑合装配最后两头不讨好。
三是表面要镜面或原厂质感的。CNC 铣削面自带金属质感,后续阳极氧化、电镀工艺都成熟;打印件表面有层纹,喷漆后处理能明显改善但到不了镜面级,外观极致党请走切削加抛光,别拿打印件去对标注塑外观件。
四是大批量标准小金属件。五百件以上的铝件钢件,CNC 摊薄后单价很低,打印没有翻盘机会——这个量级如果件是塑料的,那答案多半是注塑,账在《3D打印还是注塑》里算。
同一件货,两本账
拿车间真实场景估几个区间(行情近似值,具体以秒报价和供应商实报为准):
| 场景 | CNC 加工参考 | 3D打印参考(PA6-CF) | 谁赢 |
|---|---|---|---|
| 单件异形支架(约80g) | 800~2500 元,交期 5~7 天 | 70~200 元,交期 1~2 天 | 打印 |
| 电机环形件 20 件 | 单件 150~400 元 | 单件 30~80 元 | 打印 |
| 铝板安装座 200 件 | 单件 40~90 元 | 单件 60~120 元 | CNC |
| 外观旋钮 3000 件 | 单件 15~30 元 | 不如转注塑 | 注塑 |
注意第三行:数量上来之后,CNC 摊薄的机时费会反超塑料打印的价格优势;到第四行那个量级,3D打印连陪跑的资格都没有,直接谈模具注塑。上面区间按 PA6-CF 每克八毛、CNC 三轴百元级工时费粗估,只用来判断"该问谁",精准价以供应商实报为准。
数量是交叉的横轴:五十件以内打印几乎必赢,金属件上几百件回切削,两千件以上塑料看注塑——三条曲线之间,正好是打样、小批量、量产的完整下单逻辑。
成熟玩法:打印和切削搭着用
现实里很多件不是二选一。我们车间最常见的混合方案:打印主体 + 金属功能点——螺孔压入铜嵌件或螺纹套,承力铰点镶钢销,既拿到打印的形状自由,又补上塑料不耐磨的短板。治具行业更普遍:本体打印省大钱,定位销、导柱这些易损标准件用车削件,坏了换一个几块钱。一张图里两种工艺各管各的强项,成本和功能都在线。
四个问题帮你定位
询价前自问四句:一、材料必须金属吗?是——找 CNC 或铸造。不是——往下看。二、有硬公差吗?配合面 ±0.05 以内——CNC;允许 ±0.3 左右——打印。三、要做几件?五十件以内打印优势明显;上了几百件金属件转 CNC,塑料件想注塑。四、多急?一周以内要货,打印几乎总能救场。四个问题过完还在中间地带的,把图纸丢进秒报价按克算一遍;纠结要不要上金属打印的,看《金属也能3D打印吗》;想知道每克单价是怎么定出来的,看《3D打印多少钱一克》,材料行情和加价逻辑都在里面。
洪川点评
我们只把 FDM 和光固化做到位,CNC 的钱不赚,所以可以说句实话:打印赢在"一件也要做"和"形状随便来",切削赢在"金属、精度、批量"。找我们之前先把数量、公差、材质三个数想清楚,大部分报价争议都会消失。分不清的,拿图纸来问,我们做不了也会告诉你该找什么样的厂——这比硬接单互相折磨体面得多。
有模型要打印?上传图纸 10 秒出价
PLA / PETG / ABS / ASA / 碳纤维 / PC / TPU / 光固化树脂全覆盖,自营工业打印机群当天排产发货。