金属3D打印的成本门槛:什么时候用、贵多少
客户拿着铝合金图纸来问"这个能不能3D打印",报完价常被吓一跳——金属打印件的行情价比塑料件贵一个数量级是常态。但更常见的浪费恰恰相反:本可以用工程塑料解决、几十块搞定的件,被一纸"铝件"要求送进了金属打印厂,白花十倍的钱。金属打印不是玄学,也不是高不可攀,这篇文章把它的三条主流路线、成本结构、真正该用金属的四种情况和不该用的三种情况逐个摆明——看完你会知道这钱什么时候该花、什么时候该省。
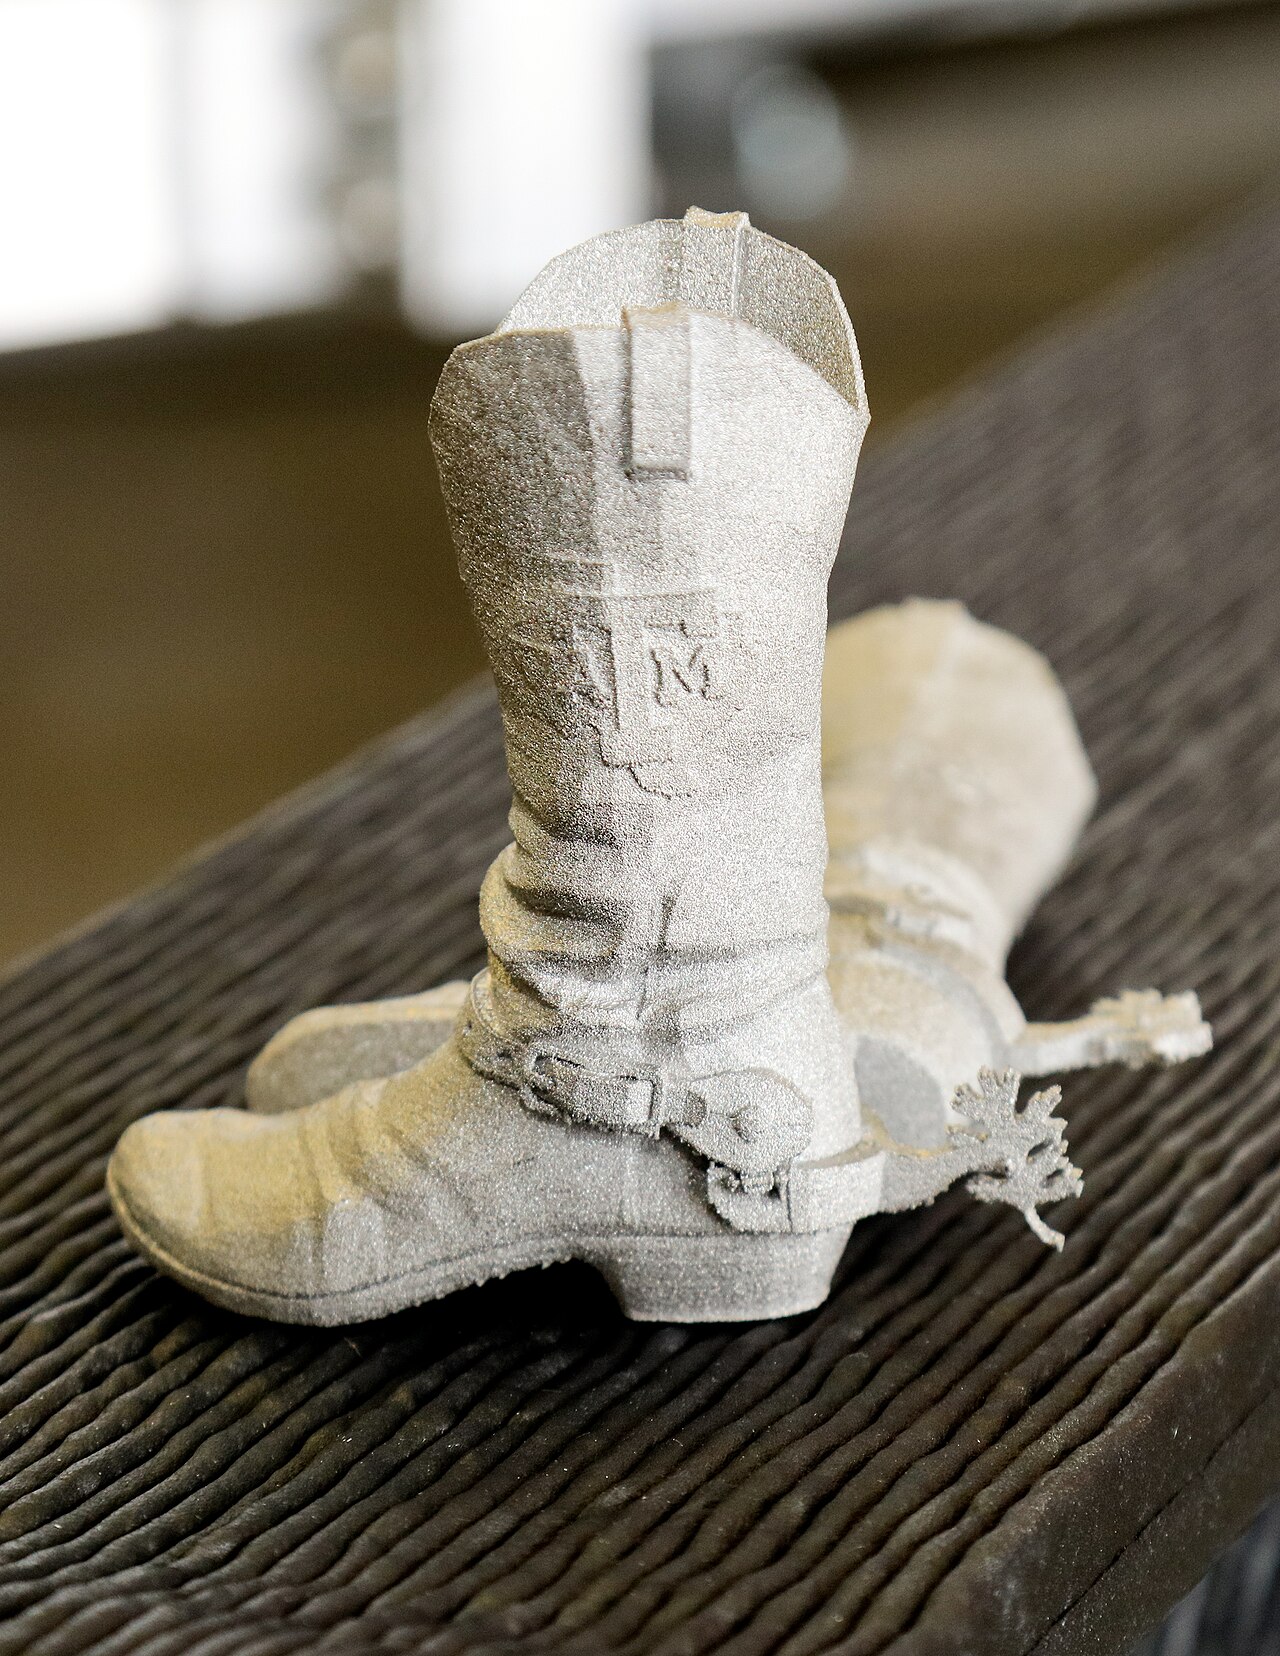
材料实验室打印的金属微型牛仔靴摆件(图片来源:Wikimedia Commons · 橡树岭国家实验室,CC BY 2.0)——金属粉末床打印出来的小件,表面能看到细密的粉末质感
金属打印的三条主流路线:激光粉末床是绝对主角
市面上说的"金属3D打印",九成以上指第一种:选区激光熔化(SLM,也叫粉末床激光熔化LPBF)。原理一句话——薄薄铺一层金属粉末,高能激光按截面轮廓扫过去熔化,降下去再铺下一层,几万层堆出一个致密金属件。精度高、细节好,中小件的主力工艺,主流材料是铝合金(以AlSi10Mg为主)、不锈钢、钛合金和模具钢。
另外两条路线存在感低一些:电子束熔化(EBM)在真空高温环境里烧结,专攻航空航天用的耐热合金;定向能量沉积(送丝/送粉)像"激光堆焊",尺寸能上米级但表面粗糙,主要干大型结构件和贵重零件修复的活。
| 路线 | 原理 | 特点 | 典型用途 |
|---|---|---|---|
| 选区激光熔化 SLM | 激光逐层熔化金属粉末 | 精度约±0.1mm级,细节最好 | 铝/不锈钢/钛合金精密中小件 |
| 电子束熔化 EBM | 真空高温下电子束烧结 | 温度高、抗裂,精度略低 | 航空耐热合金件 |
| 定向能量沉积 | 激光熔化金属丝/粉堆叠 | 尺寸可上米级,表面粗 | 大型结构件、模具与航件修复 |
金属打印件的成本不在模型本身,而在粉末的钱、机时的钱、和后处理的钱——三样都是塑料打印的十倍量级。
它贵在哪、大概贵多少
拆开账本看四块:金属粉末本身按百元一公斤起,比塑料耗材贵几十倍;一台SLM设备几百上千万,折旧全摊在机时上;每个件打印前要做支撑设计、铺粉参数准备,打印后还有清粉、脱板、去支撑、热处理、喷砂一串后处理——一个巴掌大的件,机器时间只要十几小时,后处理人工再加半天。所以同样一张图,塑料打印报八十,金属打印报几千,不是商家心黑,是成本结构决定的。
| 项目 | FDM塑料件(本店口径) | 金属打印件(市场行情) |
|---|---|---|
| 克单价 | PLA约0.15元、PA6-CF约0.8元 | 通常是塑料的10~20倍 |
| 单件起步价 | 几十元级 | 千元级 |
| 常规交期 | 1~3天 | 1~2周(含后处理排产) |
| 打印态表面 | 可见层纹 | 粉末质感,喷砂/阳极需另做 |
塑料件这边的克单价账我们在《3D打印多少钱一克》里摊开过,读者朋友可以对照着看两边的量级差。想知道自己的图纸用塑料打印落在哪个价位,直接丢进秒报价页两分钟出结果。
四种情况,金属是真该上
说完贵的合理性,说判断标准。金属打印的真实需求就四个字:热、刚、导、规——过线的金属才值,一条都不过线的,基本都有省法。
| 硬需求 | 为什么塑料不行 | 塑料还有救吗 |
|---|---|---|
| 长期高温(约200°C以上) | PA6-CF长期使用上限约150°C级,PC约120°C | 没救,发动机周边、热源件归金属 |
| 薄壁高载荷刚度 | 铝合金刚度约是PA6-CF的三四倍,塑料长期受力会蠕变 | 加筋加厚可救一部分,设计费脑子 |
| 导电、屏蔽、导散热 | 塑料天生绝缘,EMC屏蔽腔体没法用 | 镀层算补丁,正经方案是金属 |
| 法规认证卡死 | 食品接触、承压容器、阻燃等级,法规点名金属 | 别挣扎,认证比材料贵 |
一句话版:耐温超150°C、薄壁还要扛大载荷、要导电导磁、法规硬性要求——四条里有一条站住,金属的钱才花得名正言顺。
但多数"铝件需求",其实是塑料的活
反过来才是重灾区。客户最常见的动作是把一张机加工铝图原样丢过来做金属打印——上千块报出去,其实那个件是室温治具,换碳纤维尼龙几十块搞定。这笔账我们在《铝件能改3D打印吗》里算过:常温工装夹具、支架、外壳这类不逼近强度极限的件,PA6-CF碳纤维尼龙完全够格,重量只有铝的一半,克单价却只有金属打印的十分之一上下。产线上更多的小工装干脆连铝都不用,全是工程塑料的地盘,具体见《3D打印夹具治具实战》。
还有个反直觉的点:磨损工况下尼龙比铝强。尼龙自带自润滑,滑轨、导槽、滚轮这类摩擦件用金属反而配对磨,这是塑料的主场而不是短板。
最贵的钱,是给"金属干不了专属需求"的单子付了金属的价格。
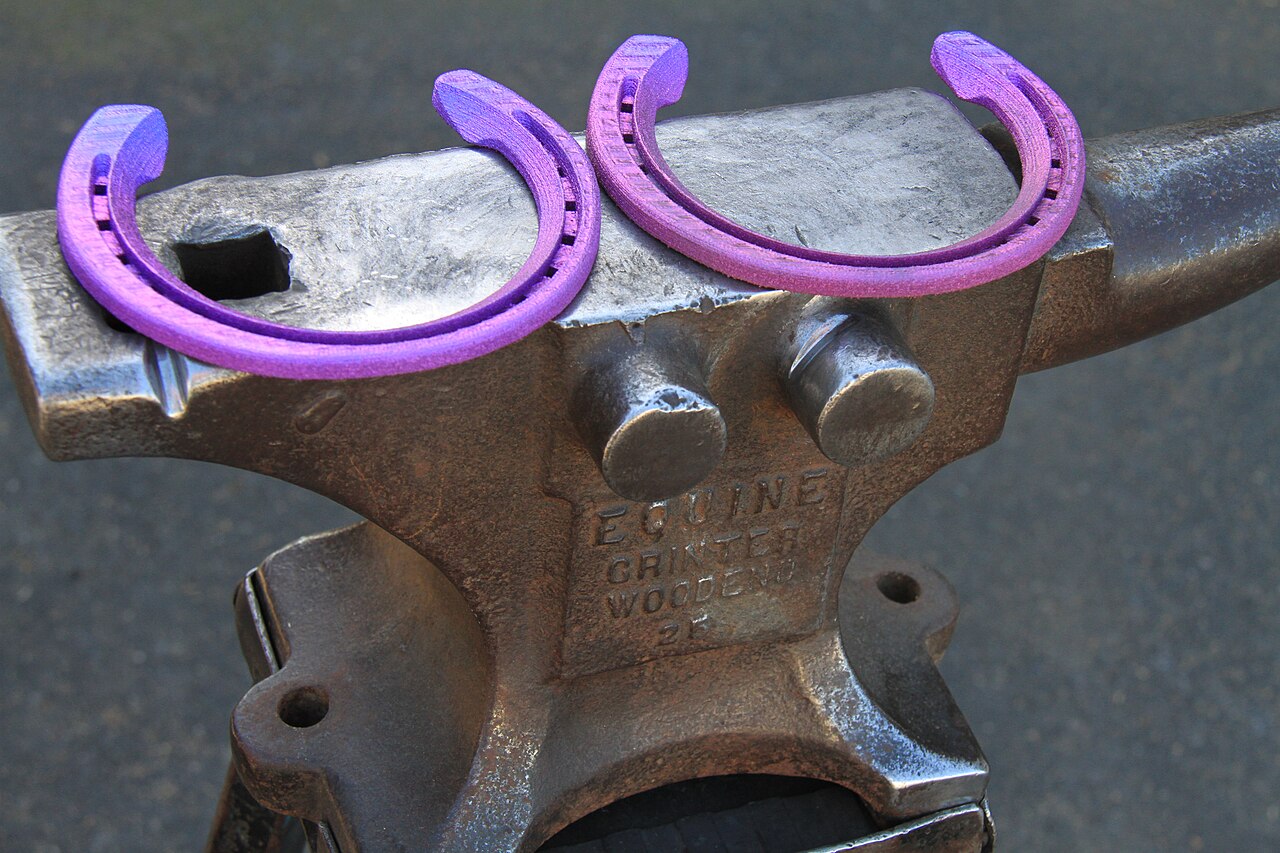
澳大利亚联邦科学与工业研究组织打印的钛合金马蹄铁(图片来源:Wikimedia Commons · CSIRO,CC BY 3.0)——为马蹄定制贴合面的场景,个性化贴合正是金属打印的价值所在
真要上金属打印,先避开三个坑
坑一:拿机加工的尺寸习惯画图。SLM可稳定打印的壁厚下限约0.8~1mm,机加工能切的薄壁打印做不了;精密孔位、螺纹通常打印后还要交回机加工返工,设计时就要留余量。
坑二:小精件成本倒挂。十几个二十个小铝件,数控铣往往比打印便宜——打印按粉末和机时计费,小件摊不平;这和《机加工一件一千二,打印一件一百五》讲的"什么时候该换打印"是同一条界线的两个方向:形状越复杂、批量越小,打印才越划算。
坑三:拿它当加急救火。金属打印从排产到后处理出厂常规一两周,加急费不便宜;急着要十件以上的时候,先想想开模路线,《3D打印直交比开注塑模省钱的分界线》里那本账在金属这边同样成立——量一大,压铸和精密铸造会教打印做人。
洪川点评
洪川点评:敞亮话摆在明面上:洪川三维车间里只有FDM产线,不做金属打印。写这篇不为抢生意——该用金属的件,请找专业金属打印厂,别在我们这耽误时间;但能省的别乱花——把图纸丢进秒报价页,能接我们痛快接单打好,接不了我们会直说原因,顺便告诉你这件该怎么判断归属。判断这件事不收费,而且越来越多客户第一单就是来问"这个到底用不用得上金属"。把边界搞清楚,比把单子塞给谁都值钱。
有模型要打印?上传图纸 10 秒出价
PLA / PETG / ABS / ASA / 碳纤维 / PC / TPU / 光固化树脂全覆盖,自营工业打印机群当天排产发货。