打印卡扣一掰就断?十有八九是图纸病,不是打印机
打印的盒子一扣盖板就裂,卡子开合几次就断——遇到这种事,别急着怪材料。在我们接手返工的单子里,断掉的卡扣十有八九死在三件事上:尺寸画错、摆放放反、材料选错,而且都发生在建模阶段,打印机只是忠实执行了错误的答案。卡扣能不能扣得住、活页能不能弯得久,图纸上就定了一半生死。这篇文章把卡扣的三笔尺寸账、打印方向红线、材料耐弯排序,还有活页在FDM上的现实边界逐个摆明,让你的卡子不再"开合三次即阵亡"。
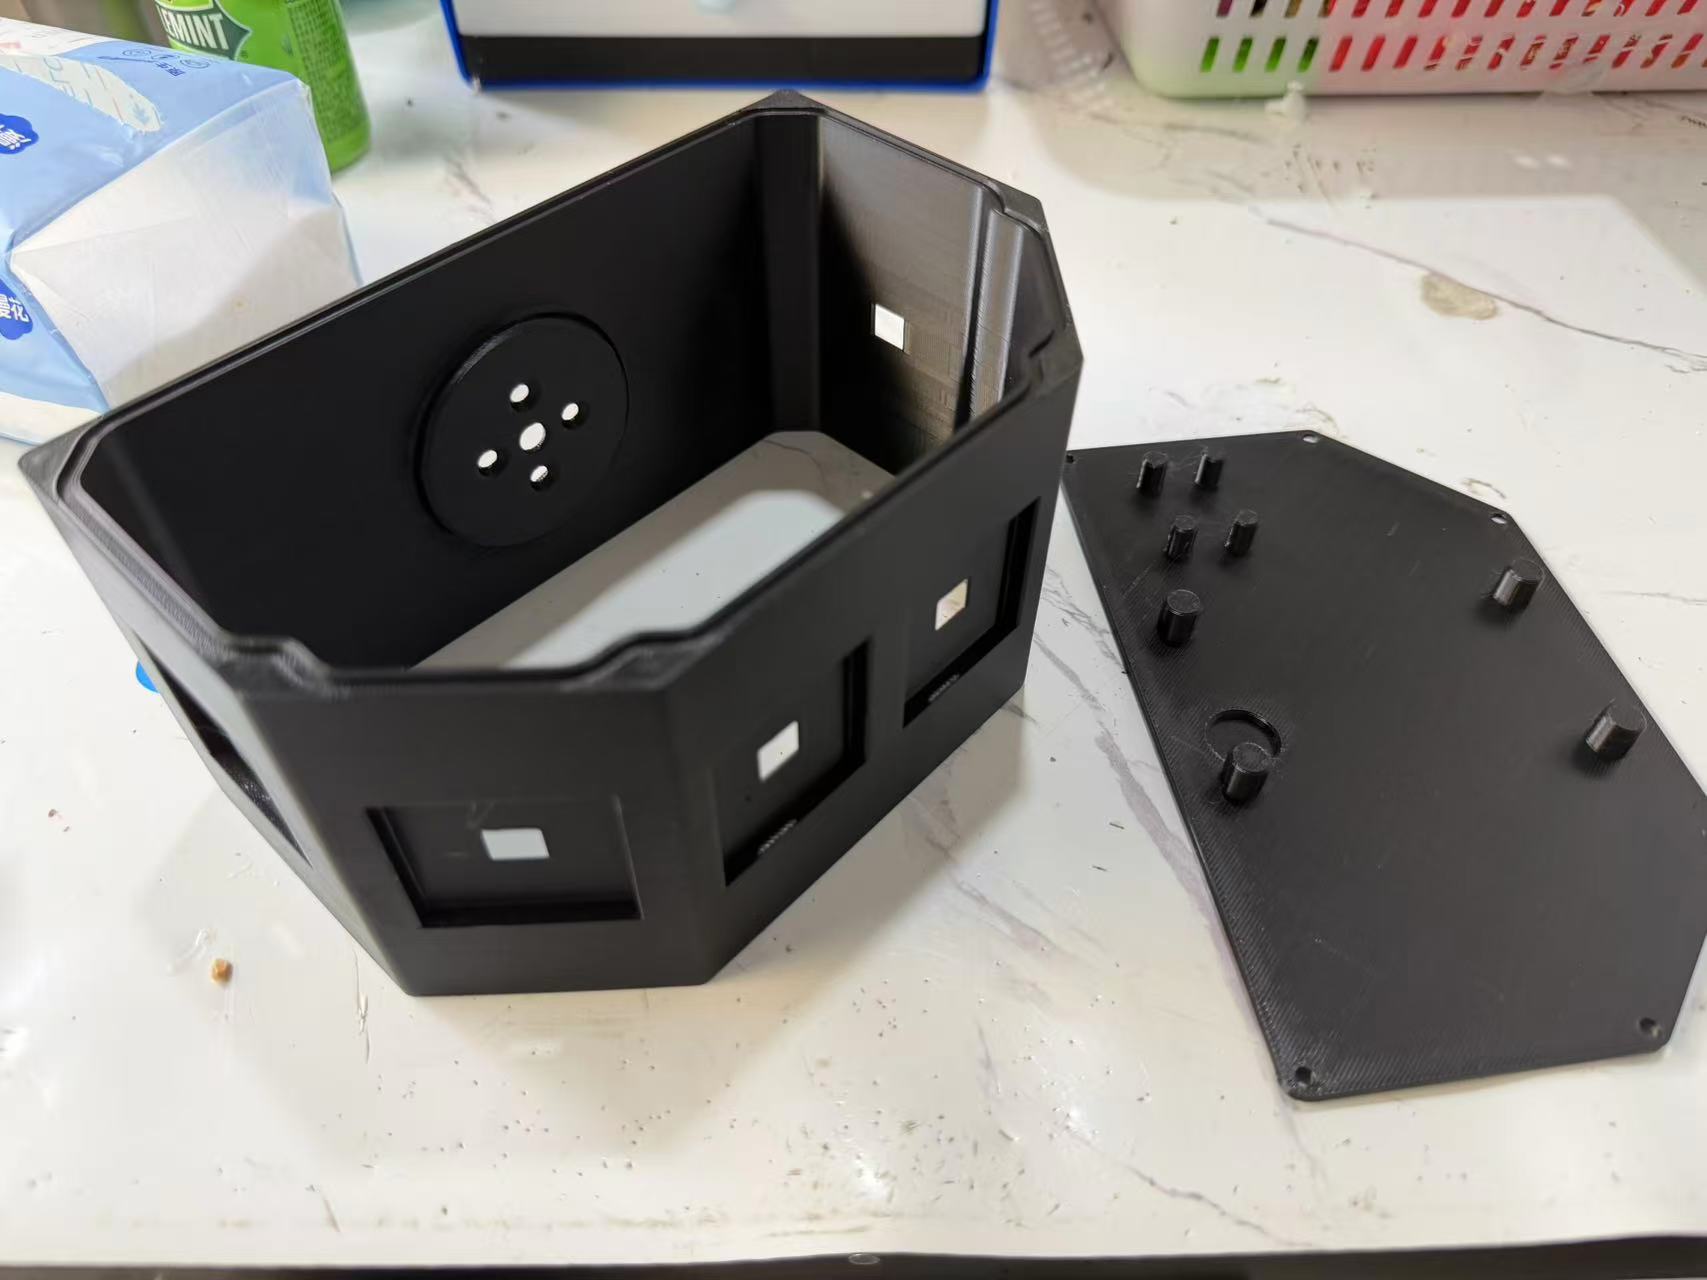
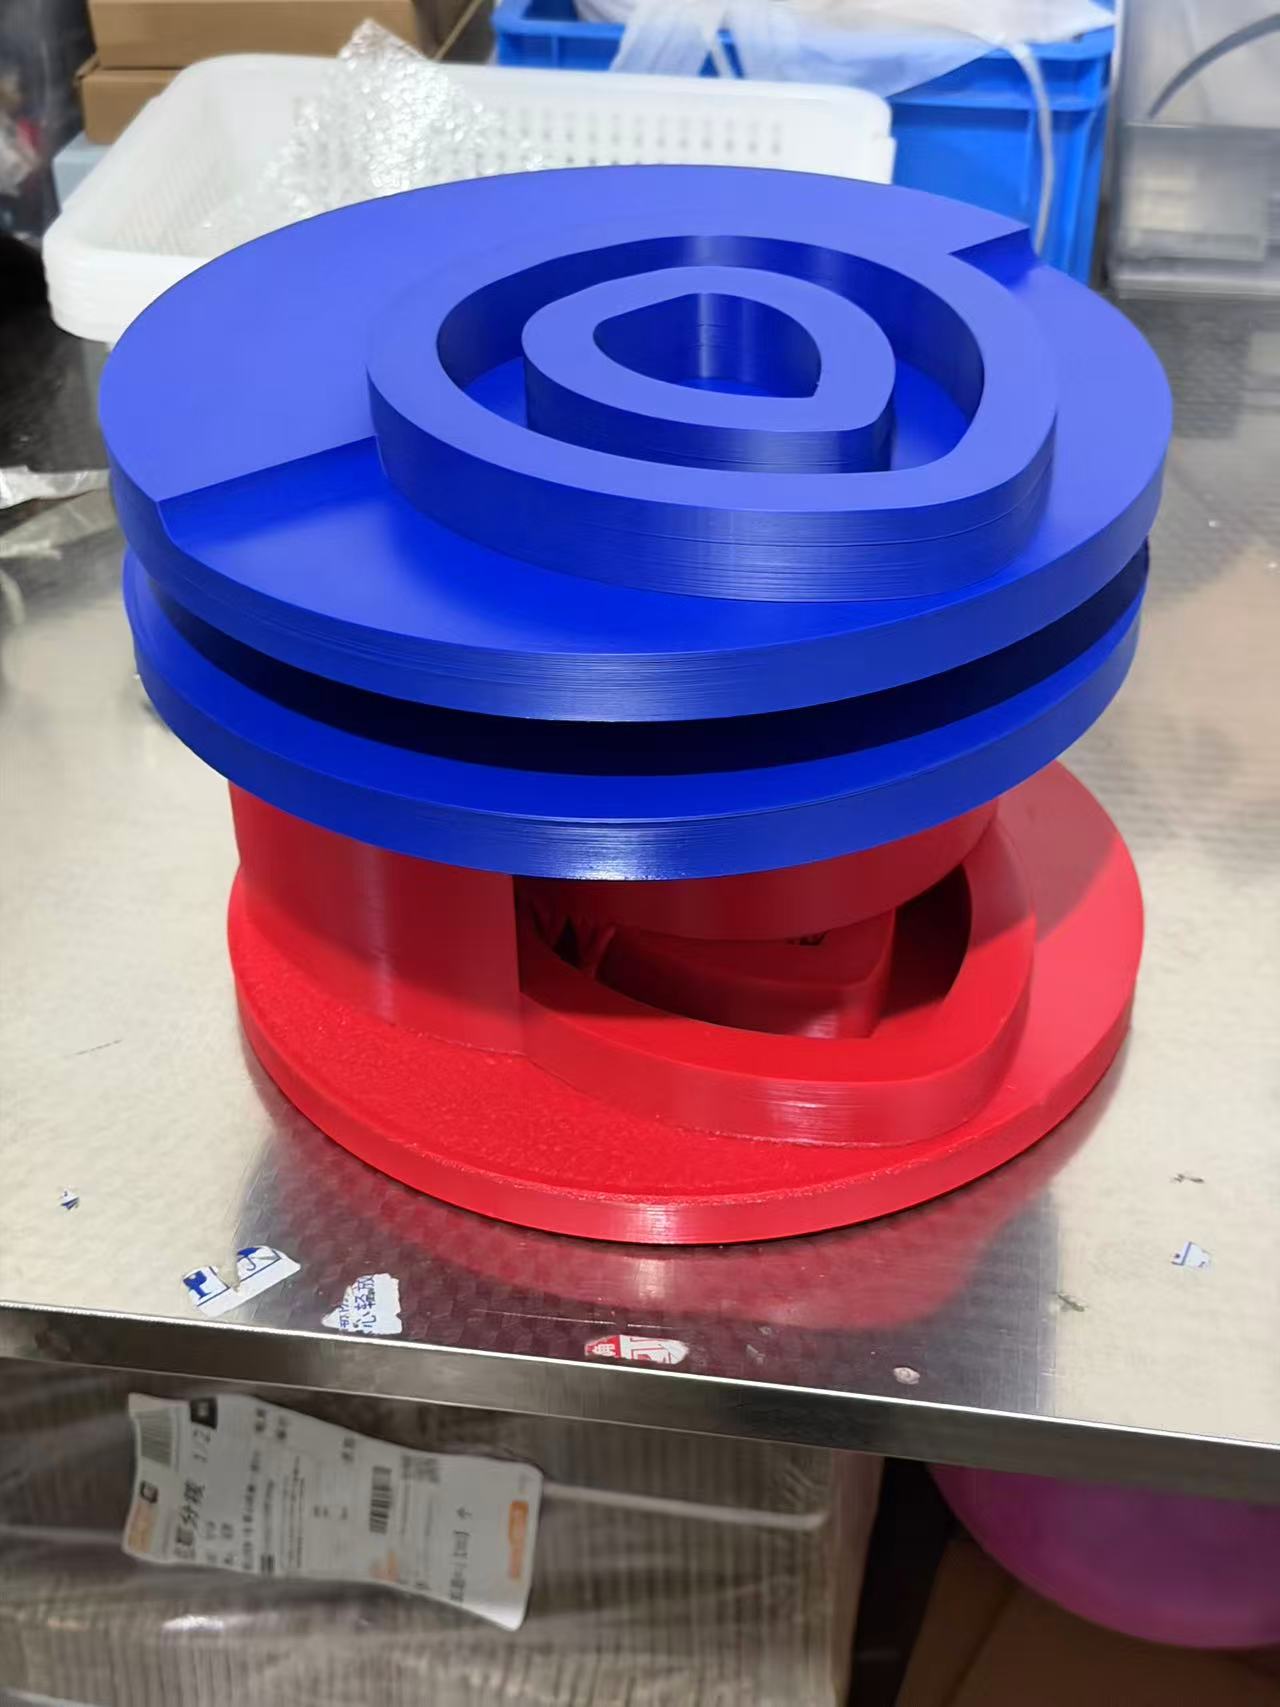
车间实拍:箱体侧壁开出方形卡扣窗口,盖板带定位柱——扣合量按"刚刚好"留,而不是硬挤进去
卡扣和活件:没有铰链的活动件
卡扣靠"一次大变形"锁紧,活件靠"千百次小变形"活动,这是两类最容易混为一谈的结构。卡扣(snap fit)利用材料自身的弹性:悬臂被按压的瞬间发生最大应变,滑过勾槽后回弹咬死,全程没有螺丝、没有独立铰链,靠的就是那零点几毫米的让位。活件(living hinge)正相反,它不锁紧而是反复弯折——拖鞋带、翻盖盒的薄壁转折就是典型。一个要扛住一次性的大应变,一个要扛住循环的小应变,设计思路完全相反:卡扣怕的"扣不进去",恰恰是活件的日常。
顺带一提,很多客户图纸里给卡位旁边还留了螺丝柱。螺丝和卡扣的组合姿势有讲究,装螺丝本身的门道我们在《3D打印件能装螺丝吗:攻丝与热熔嵌件怎么选》里写过,这里不重复,只提醒一句:让卡扣独立承担开合疲劳、螺丝只负责防脱,比让卡扣又扛拉又扛掰要活得久。
卡扣尺寸三笔账
悬臂卡扣的应变集中根在根部,有个工程上一笔就能算清的近似式:根部应变 ε ≈ 1.5 × 臂厚h × 让位量δ ÷ 臂长L²。公式里最狠的是L的平方——臂长翻倍,根部应变直接降到四分之一。所以第一条铁律是臂长与臂厚之比至少做到10:1:臂太短,扣合的那一下就是它的最后一次。
第二笔账是材料的"安全应变上限":根部应变超过这条线,扣一次就白痕,再多几次就断。不同材料差得很远:尼龙类约3.5%,ABS/ASA约2.5%,PETG约2%,PLA不足1%——同样尺寸的卡扣,PLA版断、尼龙版没事,不是玄学。
第三笔账是三个常用尺寸:勾头干涉量取0.3~0.5倍壁厚,大了装配白痕、小了松旷;导入角30°~45°,太陡了悬臂根本滑不过去;根部圆角R至少0.5倍壁厚——尖角是应力集中头号杀手,这一点与《壁厚与圆角设计避坑》里讲的开裂逻辑同源。
| 项目 | 推荐值 | 为什么 |
|---|---|---|
| 臂长 : 臂厚 | ≥10 : 1 | 臂长平方级降根部应变 |
| 勾头干涉量 | 0.3~0.5 × 壁厚 | 大了白痕,小了松旷 |
| 导入角 | 30°~45° | 太陡悬臂让不开 |
| 根部圆角R | ≥0.5 × 壁厚 | 避开应力集中 |
| 安全应变 | 取材料上限的7成 | 给老化、温升留余量 |
卡扣的寿命不取决于臂做得多厚,而取决于你把根部应变压到多低。
打印方向是卡扣的起跑线
FDM件层与层之间的结合面是最弱的一环,Z轴方向一掰就分层。卡扣偏偏是"天天掰"的结构:如果悬臂竖着立上打印盘,弯折动作正好作用在层面上,等于让它用全件最弱的面去扛日常的活,寿命直接腰斩。红线只有一条:卡扣臂平躺打印盘,让弯折发生在层内。
| 摆放方式 | 弯折 vs 层纹 | 寿命 |
|---|---|---|
| 平躺(弯折在层内) | 平行 | ★★★ 最长 |
| 斜放45° | 部分交叉 | ★★ 折中 |
| 竖立(Z轴受弯) | 垂直 | ★ 分层最快 |
还有个常见误区:卡扣断了就加大填充。填充率加满只是让臂变硬,而卡扣要的是弹性不是刚性——越硬让位越难,根部应变反而更高。填充的正确理解看这篇《填充率是什么》,一般卡扣件20%~40%足够,靠几何尺寸吃饭,不靠堆料。
材料耐弯排位表
方向、尺寸都对了,最后看材料体质。按反复弯折的耐受度排一张序:
| 材料 | 耐反复弯折 | 适合什么 |
|---|---|---|
| PLA | 差,几次就白痕脆断 | 展示盒等终身不打的扣位 |
| PETG | 中,有韧性略白化 | 日常工具盒、收纳箱盖 |
| ABS / ASA | 好,抗疲劳稳定 | 反复开合的卡子类外壳 |
| PA6-CF 碳纤维尼龙 | 优,弹性足回弹快 | 工业级卡扣结构件 |
| TPU 软胶 | 几乎不坏,但偏软 | 铰链、鞋面类软性件 |
刚性要求高的功能性卡扣,PA6-CF碳纤维尼龙是车间里出镜率最高的选择——弹性和刚性兼得,很多金属改塑料的件就是它,具体成本账在铝件改3D打印的替代账里算过。纯软性弯折场景则直接上TPU85A软胶;而PLA材料页上我们写得更直白:PLA做卡扣,只适合一辈子不打开的展示盒。
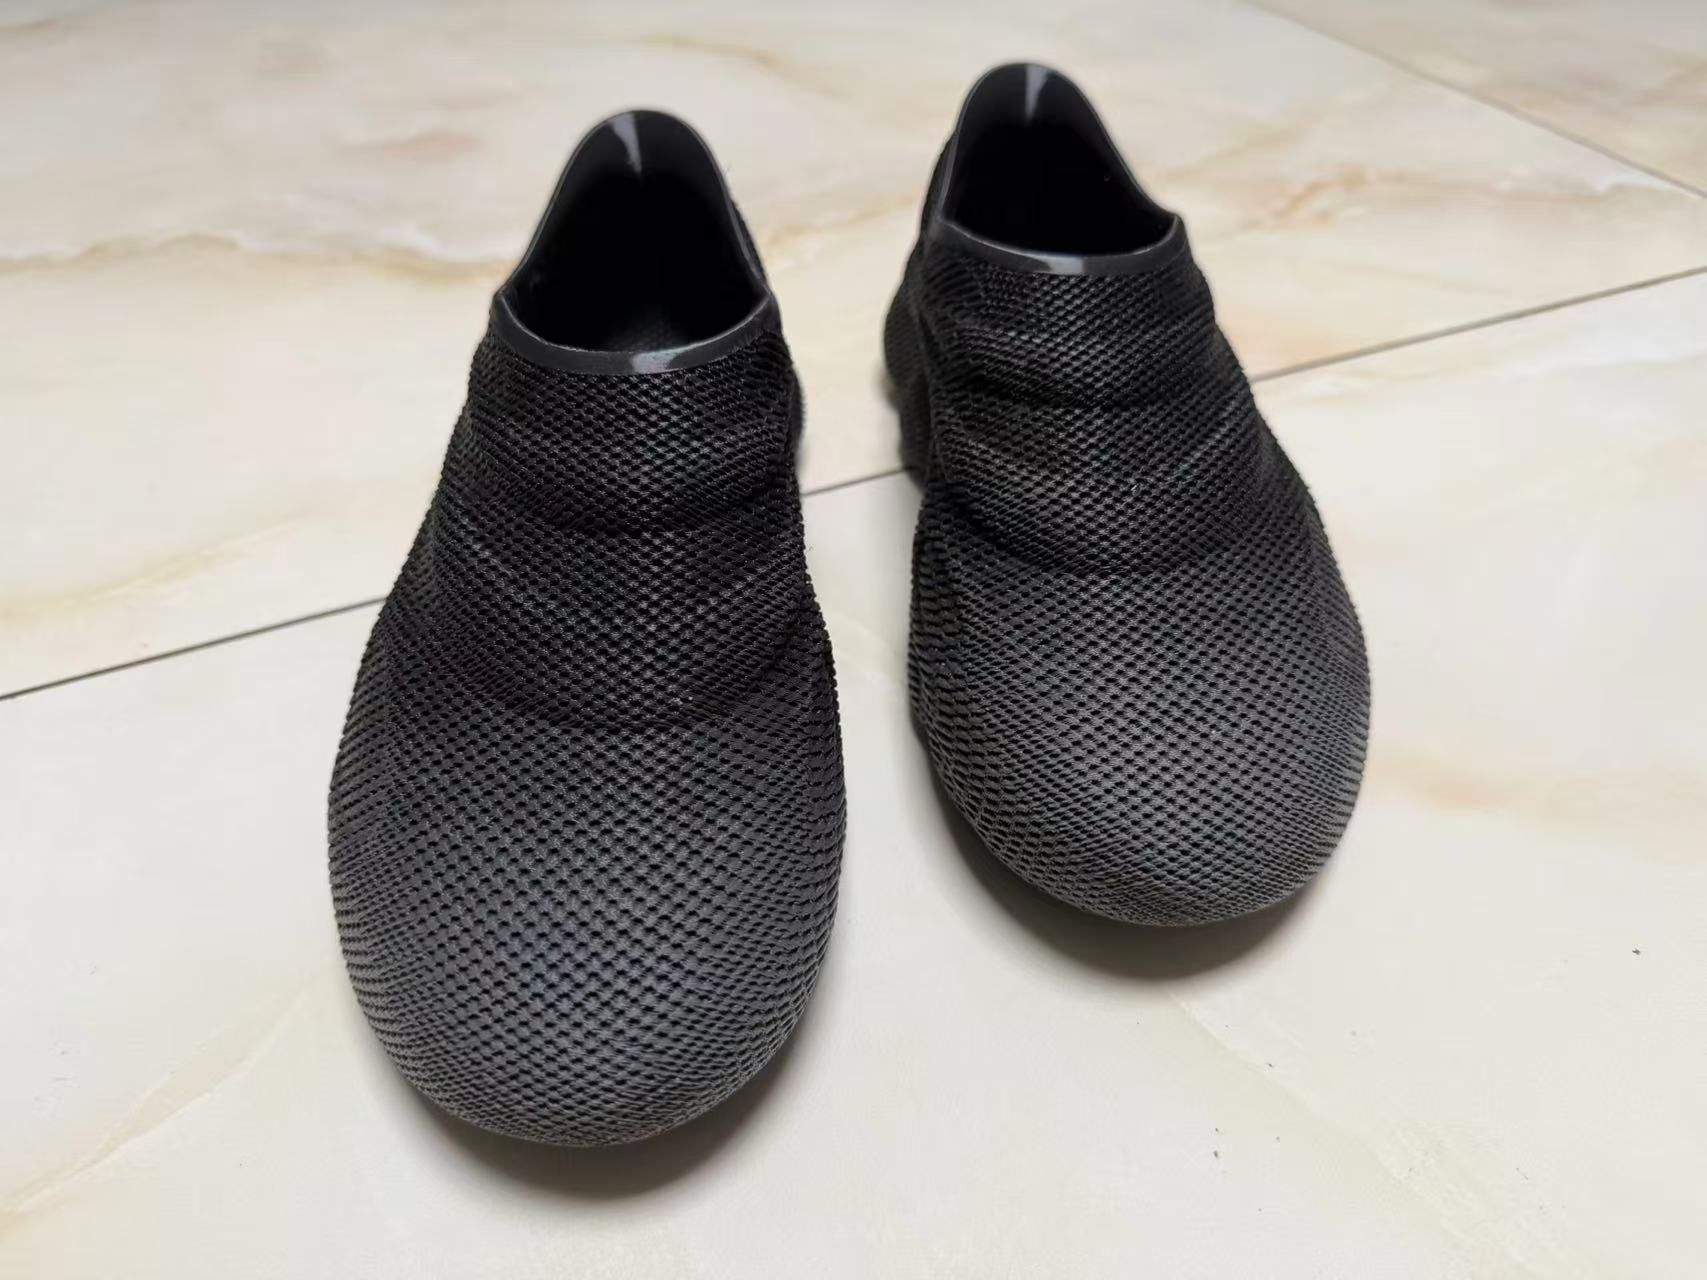
车间实拍:镂空网格类软性件整件随形弯折不断裂——网格结构把形变摊到成千上万根细筋上,这本身就是一种"活"的解法
活页在FDM上的现实边界
注射器盖那种0.25~0.5mm的薄膜活页,是注塑+PP材料的地盘——FDM层高0.2mm起,根本铺不出那种连续薄薄膜,硬做就是"活页三秒断"。想用FDM实现"铰链的活",现实路线是三条:
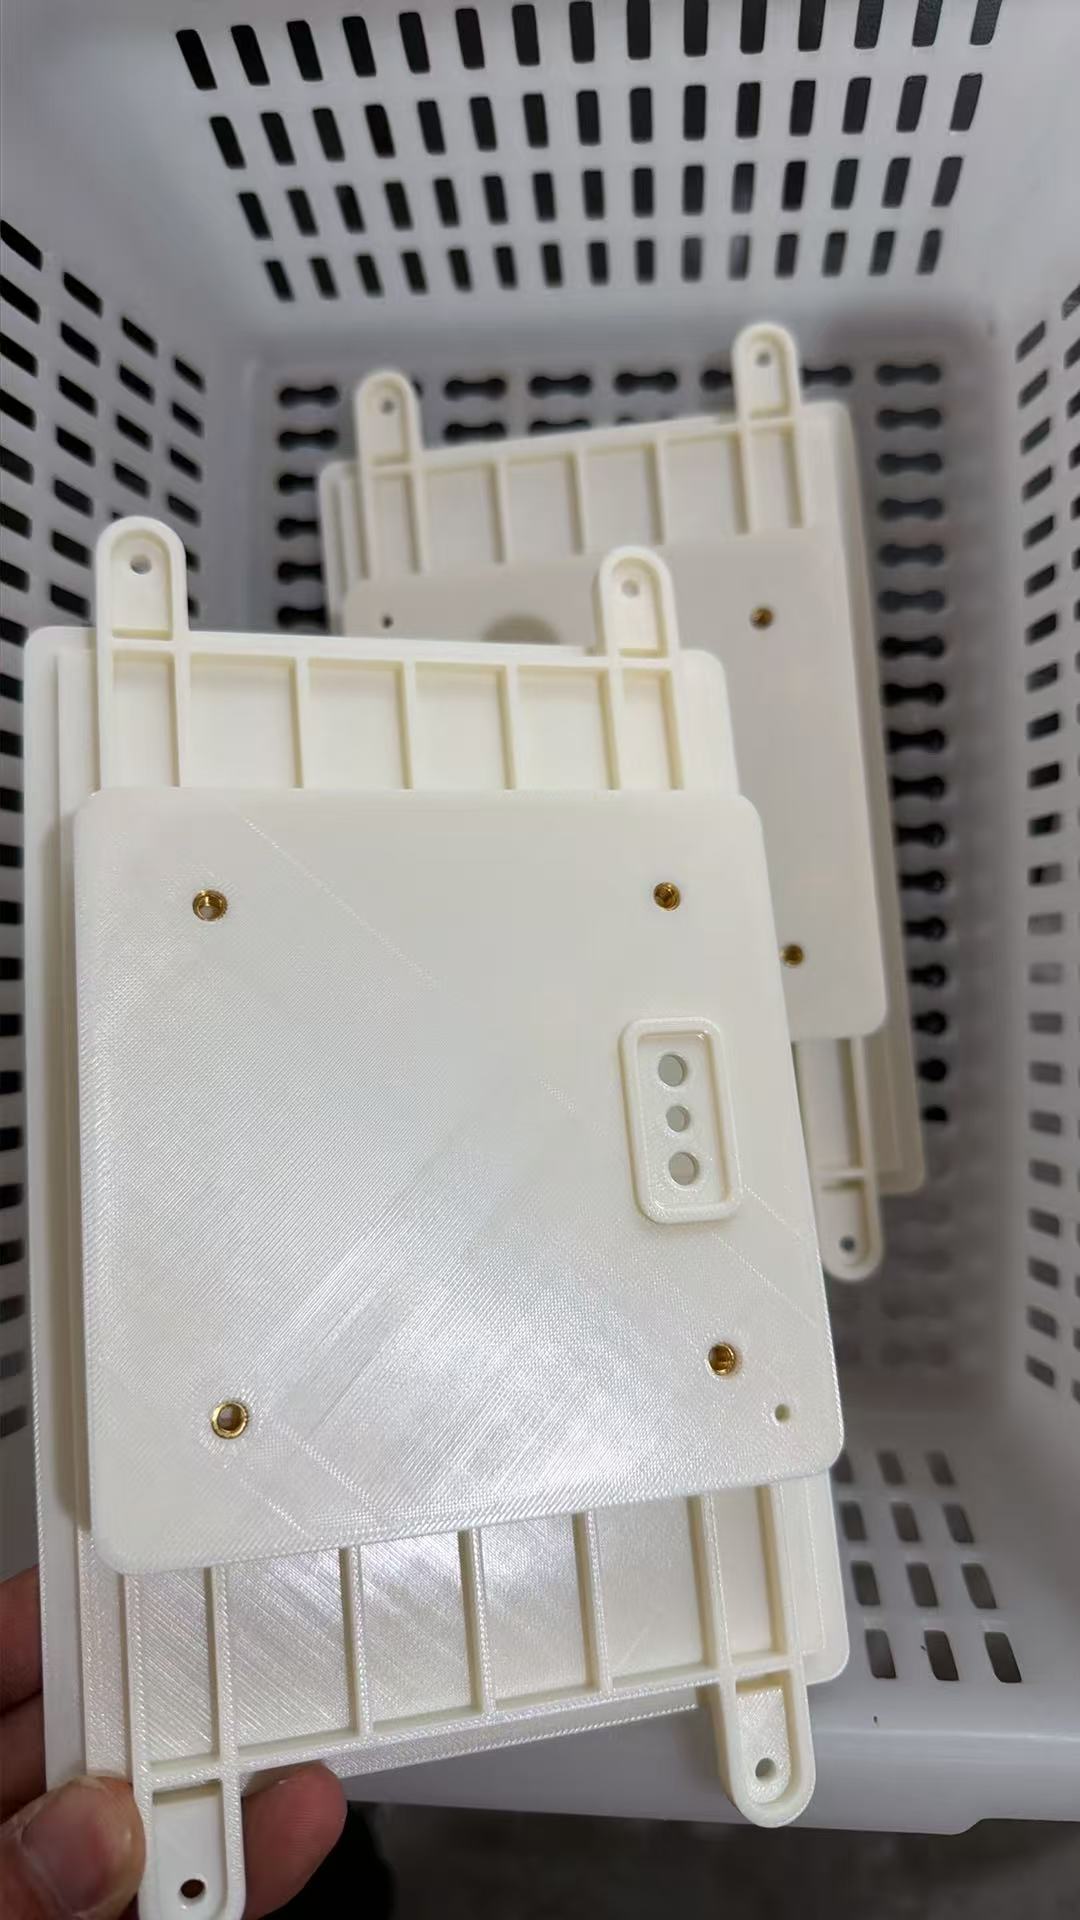
第一条,软料薄壁代替薄膜:TPU做0.8~1.2mm连续薄壁,弯折寿命远超任何硬料薄膜,鞋面、软铰链都走这条。第二条,原地打印链节铰:像"打印不动的链条"那样,用转轴加链节把铰链结构一次打印成型,关节装配状态直接出盘,这是FDM独有的结构自由度,注塑反而要开几套模。第三条,重新定义需求:很多客户要的其实不是活页,而是"可翻开的盖"——卡扣加防脱绳、磁吸、插接耳,往往比硬做活页干净得多。像上面插板面板那种带耳插接,就是"不折不断的活动连接"思路。
车间实拍:带插接耳的面板件,四角嵌入金属螺纹件——插接+螺丝的组合让"活动"发生在配合面而不是材料体内
如果你的件最终要走几千件以上的大货,薄膜活页这种结构反而是注塑的主场,什么时候该切换工艺,注塑与3D打印的分界账在《小批量直交比开模省钱的分界线》里摊开过;工艺层面再往大了比,还有《3D打印还是CNC》那篇分工界线。
三种死法自查表
批量打印前,拿着下表把图纸过一遍,能避开我们返工单里九成的断件:
| 症状 | 病根 | 处方 |
|---|---|---|
| 第一次扣合就裂 | 根部尖角 / 臂太短 / 干涉过大 | 加R、加长臂、减干涉 |
| 开合几次根部发白 | 应变长期贴着材料上限 | 臂减薄一点、再长一点 |
| 断口平整呈层状 | Z向摆放错误 | 平躺重排再打 |
| 勾头磨圆失效 | 勾头太薄 + 频繁插拔磨损 | 勾头加厚或改金属嵌件 |
最省事的验收法:正式件之前,同结构先打一个牺牲样件,实际干扣十几次再定型。测试件不过一杯奶茶的钱,比整批返工便宜得多——费用逻辑在《一个3D打印件到底多少钱》里算过总账,打样单怎么花小钱在《手板打样一件多少钱》里还有细账。
好卡扣的扣合感是"刚刚好",不是"使劲按"。装配需要你手掌发力的那一刻,断只是时间问题。
洪川点评
卡扣和活件是3D打印结构里最"吃图纸功夫"的部分:设备都一样,差距全在建模那半小时。我们的建议是三句话——能平躺不平立、能长臂不短臂、能软胶不硬撑。如果你手上正好有一个"总是断"的盒子、外壳或卡子,把模型丢过来,我们免费帮你把卡扣尺寸和摆放方向过一遍,顺手报个价,走秒报价就能直接下单;产线上要用的夹具卡具类,也可以看看《夹具治具实战》里的省钱账;兴趣圈里把卡扣和软胶用到极致的,是《穿越机炸机备件》——低成本提前备份的思路一模一样。
有模型要打印?上传图纸 10 秒出价
PLA / PETG / ABS / ASA / 碳纤维 / PC / TPU / 光固化树脂全覆盖,自营工业打印机群当天排产发货。